飲料代工廠在共用產線生產果汁、茶飲與機能飲品時的 CIP、過敏原與交叉殘留風險
共用飲料設備只要排程滿檔,就能創造收益。但當同一條產線在果肉含量高的果汁、萃取茶飲,以及蛋白質含量較高的機能飲品之間切換,且批次之間緩衝時間有限時,也會同時帶來風險。
對飲料代工廠而言,問題不只是產線是否已清潔。真正的營運問題是:產線是否能在不同 SKU 之間被可預期地清潔,且相關文件能承受客戶、品保與零售通路的檢視壓力。
酵素選擇可以支援這種作業紀律。合適的加工用酵素方案,能在 CIP 開始前先降低產品端負擔,協助管理果膠、澱粉、蛋白質、懸浮固形物、霧濁前驅物與造成黏度的成分;這些物質若未被控制,可能增加過濾負荷、附著於槽體表面,或沉積在死角區域。酵素不能取代已驗證的過敏原管制或清潔衛生驗證。它們能協助讓產品基質更容易控制,使清潔、過濾與換線時間窗更少出現意外。
Enzyone 作為飲料代工廠的酵素供應商,提供的是貼近現場的試驗、批次文件與可重複的 SKU 轉換流程,而不是籠統的配方建議。
交叉殘留風險實際出現在哪裡
共用飲料產線上的交叉殘留風險,很少是單一且劇烈的失敗事件。它通常是一連串小而熟悉的問題累積而成:
- 殘留果肉或水果固形物堆積在彎頭、濾網、平衡槽與充填碗中
- 蛋白質或植物萃取物膜層增加沖洗需求與檢查時間
- 高黏度果汁調配物在軟管、板式熱交換器與輸送管線中拖滯
- 茶多酚、膠質或植物萃取物造成霧濁或表面染色
- 過濾負荷隨 SKU 改變,迫使操作人員在生產中途調整
- 重工循環使槽體被占用,而下一位客戶需要釋放該設備
- 當客戶詢問為何本次換線比上次更久時,缺乏可說明的文件紀錄
這些不是實驗室問題,而是稼動率、人力、用水、化學品與放行時間的問題。
酵素不是清潔衛生的捷徑
在過敏原管制方面,工廠仍需要一套經過驗證的方案:產線清場、區隔管理、標示確認、清潔衛生程序、必要時的擦拭或沖洗驗證,以及文件化的放行標準。任何酵素方案都不應被描述為過敏原中和劑,或可取代您的品保系統。
酵素的實務價值位於清潔衛生之前。透過改變飲料基質在調配、暫存、輸送與過濾期間的行為,酵素可以降低清潔團隊需要移除的污垢型態與負荷。
這對共用產線很重要,因為最好的 CIP 程序,也會在前一支產品不是以黏稠、混濁、排放緩慢的狀態進入清潔步驟時,更容易被確實執行。
使共用飲料產線更複雜的產品污垢
果汁與水果調配飲品
水果系統可能帶入果膠結構、懸浮果肉、來自水果前處理的澱粉殘留,以及會增加黏度的纖維分率。這些都可能拖慢槽體周轉、堵塞過濾器,並在不易沖洗的位置留下殘留物。
針對性的酵素方案可協助改善果汁流動行為、支援澄清、降低沉渣負擔,並讓下游分離程序更可預測。
萃取茶飲與植物飲品
茶飲與植物飲品通常會產生另一類挑戰:霧濁、萃取物變異、單寧交互作用、沉澱形成與色澤染附。代工廠可能將問題視為過濾或貨架外觀問題,但營運上的痛點往往表現在重工、較長的暫存時間與延遲放行。
酵素使用可作為更廣泛的霧濁控制與澄清策略的一部分來評估,尤其是在多種茶基底與植物調配物共用同一批槽體時。
機能飲品
機能飲料可能包含蛋白質、纖維、膠體、水果系統、香料、色素、礦物質與敏感活性成分。這些 SKU 在熱處理、冷卻與暫存過程中的表現可能不同。有些會起泡,有些會增稠,有些會產生沉澱,也有些會意外增加過濾負荷。
對這類產品而言,酵素選擇必須謹慎、文件化,並與客戶的成分標示、製程條件與品質目標一致。
工廠管理者應期待酵素供應商提供什麼
代工廠不需要只談生物化學的酵素廠商。工廠需要的是了解試驗工作如何影響生產排程的供應商。
可信賴的飲料代工酵素供應商應能支援:
- 依 SKU 家族提供明確且符合用途的酵素建議
- 從實驗台到工廠端的試驗規劃,並尊重生產限制
- 不干擾調配紀律的實務添加量指引
- 操作人員實際可執行的保溫時間與溫度區間
- 針對 pH、熱處理、防腐劑與客戶要求進行相容性檢查
- 針對試驗目標、觀察結果與決策點提供文件化紀錄
- 支援品保審查,同時不過度宣稱清潔衛生或過敏原結果
目標不是增加複雜度,而是在產線進入 CIP 之前,降低可避免的變異。
換線紀律從沖洗之前就開始
健全的共用產線方案,會將換線視為一條流程鏈,而不是單次清潔事件。酵素可以支援這條鏈中的多個環節:
- 調配行為 — 在適當情況下降低黏度高峰並改善分散性
- 槽體周轉 — 協助產品更穩定地排放與輸送
- 減輕過濾負荷 — 在過濾器成為瓶頸之前,降低懸浮或膠體負荷
- 霧濁控制 — 在產品設計允許的範圍內改善澄清目標
- 降低殘留 — 限制會使沖洗與 CIP 驗證更複雜的高負荷產品污垢
- 提升放行信心 — 建立能幫助營運與品保對下一步取得共識的試驗文件
當這些環節受到控制時,換線就較不需要仰賴操作人員的臨場補救。
進行酵素試驗前應提出的問題
在飲料代工流程中加入任何酵素之前,請先明確定義商業問題。實用的問題包括:
- 哪一種 SKU 轉換造成最多停機時間或重新清洗風險?
- 問題是黏度、霧濁、沉澱、過濾壽命、槽體殘留,還是成品外觀?
- 哪些槽體、軟管、過濾器或充填元件最令人擔心交叉殘留?
- 客戶是否允許擬議的加工助劑或成分策略?
- 哪些製程條件因巴氏殺菌、冷充填、熱充填或無菌處理而固定?
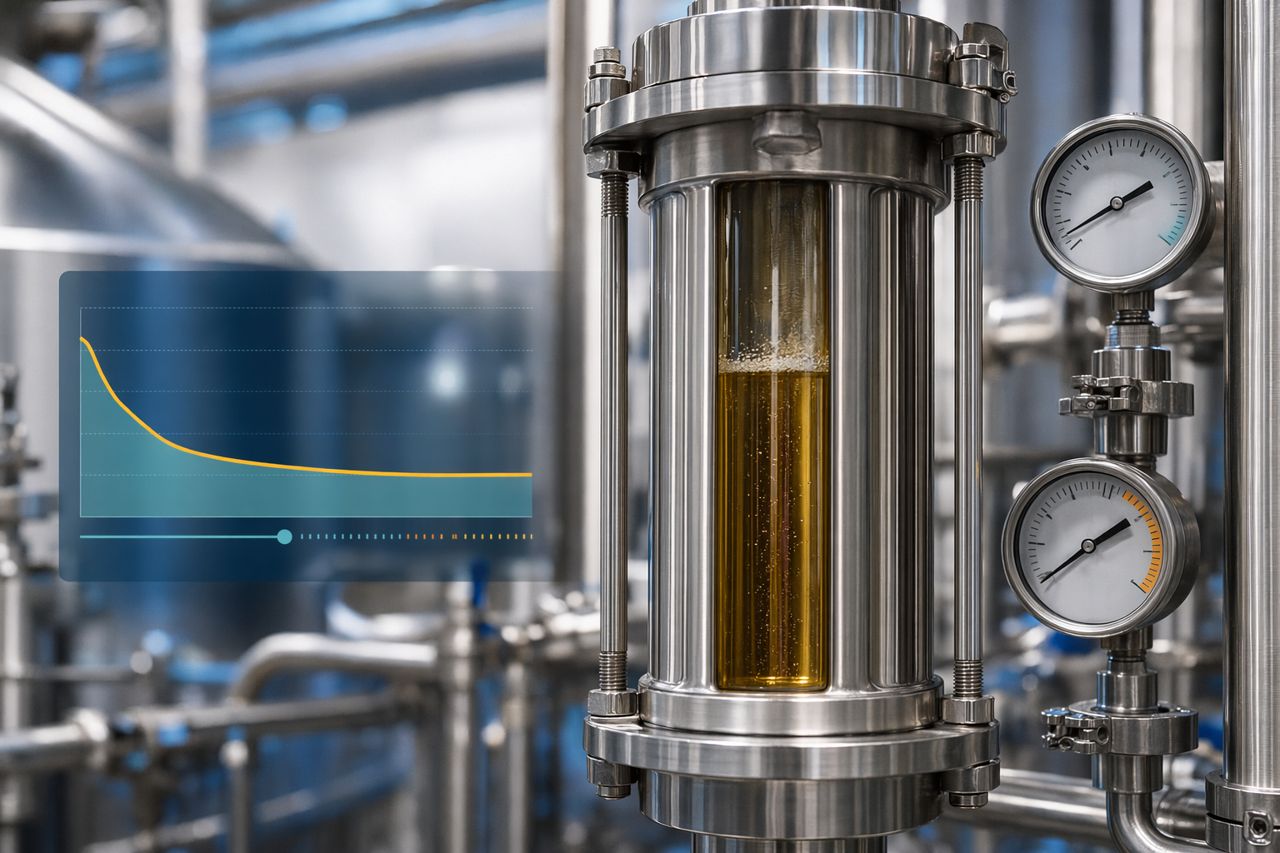
- 操作人員在試驗中要量測什麼:輸送時間、過濾壓差、濁度趨勢、槽體檢查、沖洗狀態或放行時間?
- 試驗開始前,如何定義成功?
沒有營運成功標準的試驗,會變成爭論;具有明確工廠指標的試驗,才會形成決策。
文件紀錄與添加量同樣重要
在代工生產中,酵素本身只是價值的一部分。文件紀錄才是讓工廠能重複結果並為流程辯護的關鍵。
對共用飲料產線而言,試驗紀錄應包含:
- SKU、批量與產品家族
- 酵素導入的製程點
- 處理期間的時間與溫度條件
- 黏度、澄清度、沉澱、輸送或過濾行為的觀察變化
- 對感官、色澤或客戶品質目標的任何影響
- 生產後的換線觀察
- 品保審查備註與客戶限制
- 決策:採用、調整、拒絕或重新測試
這就是酵素工作從有趣樣品轉化為營運工具的方式。
在過敏原敏感環境中,酵素可以與不可以主張什麼
酵素可能有助於減少會增加清潔難度的產品殘留。它們可能改善特定飲料基質的排放、澄清或過濾表現,也可能支援更一致的 CIP 前條件。
但不應將酵素定位為能單獨消除過敏原風險。過敏原管制仍然必須是經驗證的工廠方案。如果產線生產含乳蛋白、堅果來源成分、大豆成分、含麩質原料或其他需標示過敏原的產品,清潔衛生與驗證計畫必須能獨立成立。
酵素支援的實務角色,是讓產品端更容易管理,使清潔衛生方案面對的意外更少。
以生產排程為核心建立酵素方案
代工廠依生產日程運作。任何酵素建議都必須符合真實工廠限制:槽體有限、客戶優先順序變動、原料變異、緊湊的人力時間窗,以及必須為下一個 SKU 釋放產線的壓力。
Enzyone 以多 SKU 工廠的營運現實為核心,規劃飲料用酵素供應。我們聚焦於可預測的試驗、清楚的文件紀錄,以及與可量測生產價值連結的酵素選擇:減輕過濾負荷、黏度管理、霧濁控制、槽體行為與換線信心。
索取飲料代工酵素方案報價
如果您的共用產線正因過濾緩慢、黏稠輸送、霧濁重工或困難換線而損失時間,請提供 SKU 家族、製程條件與目標成果。
請透過站內聯絡表單索取報價,Enzyone 將協助規劃適合飲料代工營運的酵素建議與試驗方案。